
Strategie optimalizace jádra pro špičkový výkon
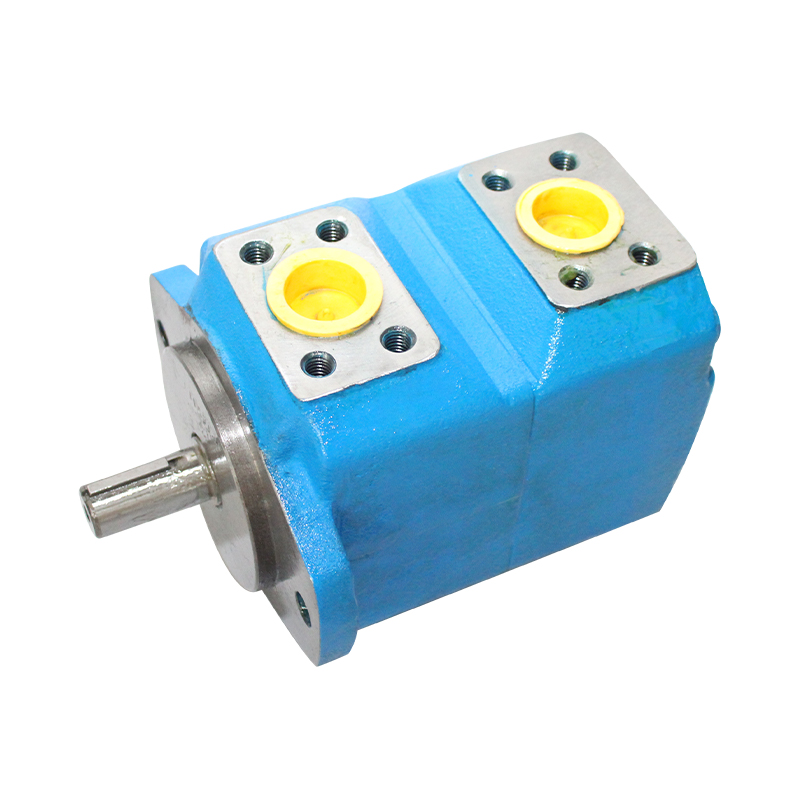
Optimalizace motorů Vickers řady M vyžaduje cílený přístup přesné vyvážení rotoru, korekce časování ventilových desek a pokročilá integrace těsnění obnovit původní výkon zařízení. Analýza v terénu ukazuje, že správně optimalizované jednotky řady M mohou dosáhnout objemová účinnost přesahující 95 % při jmenovitém tlaku při snížení hladiny hluku v průměru o 3-5 dB(A) ve srovnání s nerenovovanými protějšky.
Konstrukce Vickers M Series spoléhá na technologii axiálních pístů, kde jsou vnitřní únikové cesty primárně řízené rozhraním ventilové desky a bloku válců a vůlí pístu a hlavně. Úspěšná optimalizace nespočívá pouze ve výměně opotřebovaných dílů, ale zahrnuje i korekci geometrických vztahů, které se zhoršují v průběhu tisíců provozních hodin. Vyrovnání těchto specifických mechanismů opotřebení s moderními tolerancemi obrábění a vědou o materiálech mohou operátoři prodloužit životnost motoru 40–60 % nad rámec standardních očekávání přestavby bez kapitálových výdajů na řízení nové jednotky.
Časování ventilových desek a obnova povrchu
Ventilová deska slouží jako kritický prvek časování u motorů Vickers řady M, který řídí vstup a výstup kapalin z válce. Opotřebení nebo nesprávné lapování této součásti přímo netěsnost křížového otvoru, zvlnění točivého momentu a poškození kavitací.
Přesné lapování a ověřování časování
- Rovinnost povrchu: Těsnicí plocha desky ventilu musí být překryta dovnitř 0,0002 palce (5 µm) plochost. Odchylky za tímto prahem vytvářejí lokalizované únikové zóny, které ovlivňují schopnost točivého momentu při nízkých otáčkách až o 20 %.
- Geometrie ledvinového portu: Zkontrolujte a obnovte okraje ledvinového portu podle původních specifikací. Eroze zaoblení těchto hran překrytí časování, což platí i pro kompresní hroty, které vyhovují hluku a urychlují nebo ložisek. Udržujte správně načasované porty hladké přechodové zóny 2-3 stupně .
- Přizpůsobení bloku válců: Vždy lapujte desku ventilu a bloku válců jako sladěnou sadu. To zajišťuje konformní kontakt napříč celým těsnicím rozhraním, spíše než se spoléhat na hydraulický tlak, který by během spouštění stlačil nesouosé povrchy k sobě.
Pokročilá optimalizační zařízení využívající optickou profilometrii k ověření povrchové úpravy po lapování Hodnota Ra mezi 0,1 a 0,2 µm . Tento zrcadlový povrch minimalizuje hraniční tření při studených startech a zároveň zachovává dostatečnou retenci olejového filmu pro hydrodynamické mazání při provozní teplotě.
Rotující skupinové prověrky a upgrady materiálu
Vnitřní vůle v rotační skupině určují jak mechanickou účinnost, tak i objemové ztrátové charakteristiky. Optimalizace zahrnuje výběr pásem vůle vhodné pro rozsah viskozity a pracovní cyklus konkrétní aplikace.
| Rozhraní komponent | Standardní stavba | Optimalizovaná vysoká účinnost | Přínos aplikace |
|---|---|---|---|
| Od pístu k sudu | 0,0008-0,0012" | 0,0005-0,0007" | Snížený skluz při vysokém tlaku |
| Slipper-to-Swashplate | 0,0010-0,0015" | 0,0006-0,0009" | Vylepšená mechanická účinnost a stabilita |
| Vrtání těsnění hřídele | Podle OEM specifikace | Objímka na 0,000"/-0,0002" | Eliminuje únikové cesty drážky hřídele |
| Předpětí ložiska | Nominální | 10-15 % nad nominální hodnotu | Snižuje házení hřídele a opotřebení těsnění |
Pro aplikace využívající kapaliny s nízkou viskozitou, jako jsou typy HFAE nebo HFDR ohnivzdorné, by se optimalizované vůle měly zaměřit na užší konec spektra v kombinaci s Písty potažené DLC (Diamond-Like Carbon). . Tento povlak snižuje koeficienty tření až o 40 % a poskytuje vynikající odolnost proti oděru, když jsou hydrodynamické filmy okrajové, což se přímo promítá do trvalé účinnosti v náročných tekutých prostředích.
Řízení kontaminace a integrace systému
Dokonce i perfektně optimalizované motory Vickers řady M zaznamenají rychlou degradaci, pokud jsou instalovány v systémech bez řádné kontroly kontaminace. Optimalizace se rozšiřuje na zajištění toho, že provozní prostředí podporuje zvýšenou přesnost renovované jednotky.
Filtrační standardy a ochranná opatření
- Cílový kód čistoty: Udržujte kapalinu v systému při ISO 4406 16/14/11 nebo lepší pro optimalizované motory. Každé jednočíselné zlepšení v kódu čistoty koreluje s přibližně 30 % prodloužení životnosti součástí u konstrukcí s axiálním pístem.
- Beta Ratio filtrace: Používejte filtry s β₁₀(c) ≥ 1000 jmenovité hodnoty na tlakových vedeních napájejících motor. Vysoké hladiny beta odpovídají účinnosti odstraňování částic napříč měnícími se průtoky a rozdílem tlaků a chrání těsně optimalizované vůle před abrazivním opotřebením.
- Protitlak vypouštění pouzdra: Ověřte, že protitlak vypouštěcího potrubí skříně nepřekračuje 3 bary (45 psi) kontinuální. Nadměrný tlak na pouzdro tlačí hřídelové těsnění proti přídržným břitům, zrychluje opotřebení a neguje úsilí o optimalizaci těsnění. Nainstalujte vyhrazené odtokové filtry s obtokovou ochranou.
Implementace těchto zabezpečení na úrovni systému zajišťuje, že investice do optimalizace motoru přináší maximální návratnost. Zařízení dodržující přísné protokoly o čistotě hlásí střední doba mezi poruchami přesahujícími 20 000 hodin pro optimalizované motory Vickers řady M ve srovnání s průmyslovými průměry 8 000–12 000 hodin při standardních přestavbách v podobných pracovních cyklech.